A Machine de découpe de PCBest l'équipement qui transforme un panneau peuplé en cartes individuelles sans fissurer les joints de soudure, déchirer le cuivre ou ralentir la ligne SMT. Dans la plupart des usines, l'étape de séparation semble simple de loin : une lame passe à travers une ligne d'entaille ou une toupie suit un contour. De près, chaque paramètre (affûtage de la lame, alignement du rail de guidage, vitesse d'avance, support du panneau et extraction de la poussière) décide si le panneau fini passe l'inspection ou doit être retravaillé. Ce guide explique comment choisir la bonne méthode de coupe, comment garder le tranchant prévisible et comment diagnostiquer les problèmes qui apparaissent lorsque la séparation des planches devient incontrôlable.
Abstrait
La séparation des conseils d'administration est une question de qualité et non une formalité de finition. Le choix entre la coupe en V, la coupe à la lame de scie et le fraisage modifie le profil de contrainte, la qualité des bords et le rythme de maintenance de l'ensemble de la ligne. Cet article relie la sélection de la méthode de coupe à la gestion de l'usure des lames, à la conception des accessoires, au contrôle de la poussière et au dépannage quotidien. Il est destiné aux ingénieurs de procédés, aux superviseurs SMT et aux acheteurs d'équipements qui ont besoin d'une séparation prévisible plutôt que d'une machine qui se contente de couper.
Table des matières
- Pourquoi la séparation du conseil d'administration décide de la qualité finale du conseil d'administration
- Méthodes de coupe : comparaison de la coupe en V, de la lame de scie et de la toupie
- Liste de contrôle de sélection avant d’acheter une machine de découpe
- Usure de la lame, qualité des bords et fenêtres de maintenance
- Conception de luminaires, extraction de poussière et contrôle des contraintes
- Dépannage des problèmes de coupe courants
- Foire aux questions
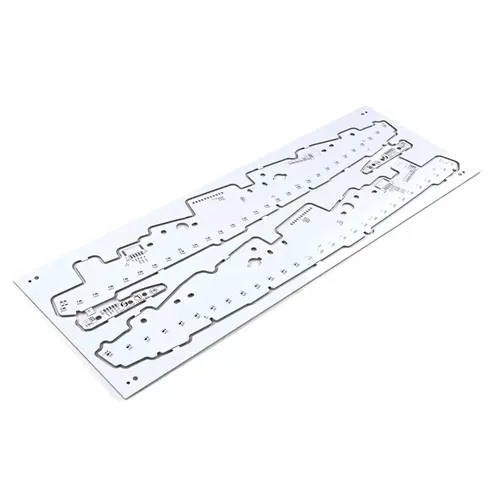
Pourquoi la séparation du conseil d'administration décide de la qualité finale du conseil d'administration
Le dépannage se situe entre l'assemblage et le test final. Une carte qui a survécu à la refusion peut toujours échouer parce que la séparation a introduit une fissure à proximité d'un tampon, délaminé un coin ou laissé des bavures conductrices sur une ligne d'entaille. L'événement mécanique est bref, mais les conséquences sont permanentes.
Un processus de découpe bien contrôlé protège trois choses à la fois. Premièrement, il protège les joints des composants des contraintes de flexion. Deuxièmement, il protège l’interface du stratifié et du cuivre contre la déchirure. Troisièmement, il protège le débit en évitant les inspections, les retouches et les rebuts en aval. Lorsque l'un de ces trois éléments commence à glisser, la cause première se trouve généralement dans la méthode de coupe, l'état de l'outil ou le dispositif de fixation, et non dans l'opérateur.
De nombreuses équipes ne le découvrent qu'après qu'une plainte d'un client concerne un bord rugueux d'une planche. La correction est rarement un ajustement unique. Il s'agit d'un système : la bonne machine pour la conception du panneau, une règle de remplacement de la lame liée à l'usure mesurée et un support qui soutient le panneau près de la ligne de coupe.
D’où vient réellement le risque de séparation
Le risque entre à l’interface entre l’outil et le matériau. Un bord émoussé pousse le matériau au lieu de le cisailler. Un panneau non soutenu fléchit sous la charge. Un rail de guidage mal aligné éloigne la rainure de la trajectoire prévue. La poussière laissée sur un capteur ou un rail transforme un mouvement précis en mouvement dérivant. Chacun d’entre eux est visible avant l’apparition des déchets, à condition que le processus soit inspecté avec les bonnes mesures.
Méthodes de coupe : comparaison de la coupe en V, de la lame de scie et de la toupie
Aucune méthode ne domine tous les conseils d’administration. La décision pratique se résume à la géométrie des grandes lignes, à l’épaisseur de la carte, au dégagement des composants et au niveau acceptable de contrainte mécanique.
| Méthode de coupe | Notation en V | Coupe de lame de scie | Découpe à la toupie |
| Précision typique | Environ ±0,1 mm | Stable pour les coupes droites | Environ ±0,05 mm |
| Meilleur profil de conseil d'administration | Longues lignes droites, rigide FR-4 | Panneaux épais ou grands | Contours courbes ou irréguliers |
| Contrainte mécanique | Moyen à supérieur | Moyen | Faible à moyen |
| État des bords | Dépend de la profondeur de l'entaille et de l'usure de la lame | Risque de bavure si les paramètres dérivent | Lisse lorsque le mors et l'alimentation correspondent |
| Limite typique | Coupes droites uniquement ; les composants doivent rester à l’écart du score | Pas idéal pour les formes courbes | La poussière et l'usure des embouts nécessitent une gestion |
La coupe en V fait passer une paire de lames inclinées le long des rainures pré-usinées et laisse une épaisseur résiduelle contrôlée. Il est rapide et mécaniquement simple, ce qui le rend courant dans les produits électroniques grand public et d'éclairage à grand volume. La limitation est géométrique : la méthode veut des lignes droites et un espace libre suffisant autour de la ligne de cassure. Les cartes avec des connecteurs montés sur les bords ou un placement dense près de la ligne de rupture sont de mauvais candidats.
La coupe à la lame de scie utilise une lame circulaire pour séparer les panneaux le long de chemins droits. Il traite des stratifiés plus épais et des panneaux plus grands à un débit élevé, mais il introduit également plus de contraintes mécaniques que le routage et n'est pas adapté aux contours courbes. Lorsque la vitesse d'avance, la hauteur de la lame et le support du panneau ne sont pas équilibrés, des bavures se forment rapidement.
La découpe à la toupie suit un chemin programmé avec une broche à grande vitesse, qui permet des formes en L, en U, des arcs et des contours mixtes sur le même panneau. Il s'agit de l'option la plus flexible pour les assemblages complexes, et la contrainte de coupe plus faible protège les composants à pas fin et les joints fragiles. Les compromis sont la génération de poussière et l'usure des embouts, qui sont tous deux gérables grâce à l'extraction et à un calendrier de remplacement.
Adapter la méthode au produit
- Choisissez une rainure en V lorsque le panneau utilise de longues lignes de rupture droites, un FR-4 rigide et un dégagement généreux pour les composants.
- Choisissez la coupe à la lame de scie lorsque la priorité est la séparation droite à grande vitesse de planches épaisses ou de grande taille.
- Choisissez la découpe à la toupie lorsque le contour est incurvé, la densité des composants est élevée ou la planche est fine et sensible aux contraintes.
- Garder une méthode secondaire disponible pour la production mixte ; une ligne ne gère rarement qu'un seul type de carte.
Liste de contrôle de sélection avant d’acheter une machine de découpe
Les décisions d’achat échouent souvent parce que la conversation sur les spécifications commence par la rapidité et se termine par le prix. Le point de départ le plus utile est le panneau lui-même : sa plage d'épaisseur, la complexité de son contour, la hauteur des composants près de la ligne de coupe et la disposition des panneaux qui se répétera pendant des mois.
Questions techniques qui modifient les spécifications de la machine
- Quelle est la plage d'épaisseurs complètes des cartes, y compris le cuivre et le masque de soudure, et la ligne fera-t-elle jamais passer des cartes de plus de 2 mm ?
- Les lignes de séparation sont-elles droites ou le produit nécessite-t-il des courbes, des fentes et des découpes internes ?
- Quelle est la distance entre les composants et les joints de soudure les plus proches du chemin de coupe prévu ?
- Quelle taille de panneau et quel modèle de réseau la machine gérera-t-elle aux extrêmes maximum et minimum ?
- Le processus nécessite-t-il une extraction de poussière, de l’air ionisé ou une chambre de découpe fermée ?
- La machine fonctionnera-t-elle de manière autonome ou en ligne avec l'équipement SMT existant, et quelle est l'encombrement disponible ?
Un deuxième niveau d'évaluation concerne l'interface opérateur et l'accès à la maintenance. Un rail de guidage réglable qui peut être réglé sans outils réduit le temps de changement. Un changement de lame ou d'embout qui ne nécessite pas de retirer la moitié de la protection encourage un remplacement rapide au lieu de « le faire fonctionner un peu plus longtemps ». L'accès visible à la zone de coupe permet de confirmer plus facilement que le panneau est correctement installé avant le démarrage du cycle.
Pour les acheteurs qui comparent les fournisseurs, il est utile de demander la routine de maintenance sous forme de document écrit, et non seulement de manuel. La routine révèle comment le fabricant s'attend à ce que la machine soit maintenue en état et constitue un bon indicateur de la qualité du support à long terme. Travailler avec un fabricant tel queHoshineo Lcd-Techpeut raccourcir l’étape de spécification lorsque le type de carte et le volume de production sont déjà connus.
Usure de la lame, qualité des bords et fenêtres de maintenance
L’usure des lames n’est pas un événement isolé. Il s’agit d’un changement progressif de la géométrie de coupe, et le premier signe est souvent une dérive de qualité plutôt qu’un arrêt de la machine. Une lame de coupe en V usée peut encore tourner et produire une rainure, mais la profondeur, l'angle et la force de séparation de la rainure ne correspondent plus à la fenêtre de processus approuvée.
Les conséquences se manifestent sous la forme de bavures le long du bord de la rainure, d'une séparation inégale entre les panneaux, d'une force plus élevée requise pour briser le panneau, d'une déchirure du cuivre près de la rainure ou d'une dérive de la position de la rainure. Le plus difficile est que ces symptômes peuvent également provenir d’un mauvais alignement de la lame, d’un support de panneau insuffisant, d’une épaisseur résiduelle incorrecte, d’un mouvement des fixations ou des réglages de la machine. Remplacer la lame après chaque défaut peut augmenter les coûts sans résoudre la cause réelle.
Comment lire correctement les signaux d'usure
| Symptôme | Cause à vérifier liée à la lame | Autres facteurs à vérifier |
| Bavures accrues le long de la rainure | Le tranchant devient moins tranchant | Alignement des lames, support de planche, lot de matériel |
| Surface de rainure rugueuse | Usure de la lame ou accumulation de résine | Vitesse de coupe, élimination des débris |
| Force de séparation plus élevée | Profondeur de rainure réduite ou bord émoussé | Épaisseur résiduelle, conception du panneau |
| Séparation inégale entre les panneaux | Parallélisme des lames ou usure inégale | État de fixation, planéité du panneau |
| Déchirure du cuivre près de la rainure | Bord endommagé ou mauvaise position de la rainure | Distribution du cuivre, profondeur des rayures |
| Écart de position de rainure | Problème de mouvement ou de montage de la lame | Calibrage des machines |
L'approche disciplinée est le diagnostic comparatif. Exécutez le même matériau PCB, le même réglage de la machine, la même position du panneau et la même méthode de mesure avec une nouvelle lame et avec la lame actuelle. Ce n’est qu’alors que l’équipe peut déterminer si la lame est le principal contributeur ou si le dispositif ou l’alignement est à l’origine du défaut.
Construire une règle de remplacement au lieu d'une habitude de remplacement
Il n’existe pas de numéro universel de durée de vie des lames adapté à chaque usine. L'intervalle correct dépend du matériau du panneau, de son épaisseur, des exigences en matière de rainures, de l'état de la lame et de l'environnement de production. Ce qu'une usine peut normaliser, c'est la règle de décision : définir la limite de qualité mesurable, suivre les conditions de coupe par rapport à cette limite et remplacer la lame lorsque la tendance s'en rapproche. Cela transforme les changements de lame en une action de maintenance planifiée plutôt qu'en une réaction à la mise au rebut.
La même logique s'applique aux bits de routeur. L'usure des embouts affecte la douceur des bords lorsque la maintenance est incohérente, et la durée de vie de la broche varie en fonction de la dureté du matériau et des chemins de routage. Un intervalle de remplacement basé sur les mètres de coupe réels ou le nombre de planches est plus fiable qu'un intervalle calendaire.
Conception de luminaires, extraction de poussière et contrôle des contraintes
L'outil de coupe ne fonctionne bien que lorsque le panneau est correctement tenu. Un support insuffisant à proximité de la ligne de coupe permet à la carte de fléchir, ce qui modifie la profondeur de coupe effective et transfère la contrainte dans les joints de soudure. Un accessoire sale ou usé peut créer une profondeur de rainure inégale, même avec une lame neuve.
Le contrôle de la poussière est important pour la même raison. Les particules de fibre de verre et de résine qui s'accumulent sur les rails de guidage, les capteurs et la zone de coupe interfèrent avec la précision des mouvements et contaminent la surface de la planche. Dans les panneaux à haute densité, la poussière fine peut combler les caractéristiques et provoquer des défauts intermittents difficiles à détecter. Une chambre de coupe fermée avec un flux d'air dirigé et un système d'extraction correctement dimensionné maintiennent les conditions de coupe stables sur de longues séries.
- Soutenez le panneau aussi près de la ligne de coupe que le permet la disposition des composants.
- Gardez les rails de guidage et les capteurs de déplacement propres ; la poussière sur un capteur peut provoquer une dérive de position ou de faux arrêts de collision.
- Vérifiez la hauteur, l’angle et la pression de la lame lors du changement, et pas seulement lors de l’installation.
- Utilisez une extraction adaptée à la charge de poussière réelle et vérifiez le débit d’air, pas seulement l’indicateur de vide.
- Inspectez les luminaires pour vérifier leur planéité et leur usure au cours de la même routine qui vérifie la lame.
La maîtrise du stress est le résultat cumulatif de ces détails. Un outil tranchant, un panneau supporté et une zone de coupe propre produisent un bord plus net avec une force de séparation inférieure. Lorsque les opérateurs signalent qu'une carte « a besoin de plus de force pour se briser », il s'agit d'un retour d'information sur le processus et non d'une variation normale.
Dépannage des problèmes de coupe courants
La plupart des défauts quotidiens appartiennent à un petit nombre de catégories : verrouillages d'alimentation et de sécurité, précision de position, contamination des capteurs et couplage mécanique. Une séquence de contrôle structurée empêche le remplacement aléatoire des pièces.
La machine ne démarre pas ou le voyant reste éteint
Vérifiez d'abord le fusible, puis confirmez que l'arrêt d'urgence a été déclenché. Sur les machines équipées de portes de sécurité, vérifiez que le verrouillage est activé. Ces trois contrôles résolvent une grande partie des rapports « pas d'alimentation » avant qu'un technicien ne soit appelé.
La position de déplacement ou de coupe n'est pas précise
Un dysfonctionnement du compteur de courses ou une accumulation de poussière sur le compteur peut entraîner un positionnement imprécis. Nettoyez d'abord le comptoir et la zone des rails environnante ; remplacez le compteur uniquement si le nettoyage ne rétablit pas la répétabilité. Le même schéma s'applique aux capteurs de déplacement gauche et droit : la poussière sur la surface de détection peut déclencher de faux arrêts ou des collisions, et le nettoyage rétablit souvent un fonctionnement normal.
Le moteur tourne mais la lame ne tourne pas
Sur les machines entraînées par courroie ou par accouplement, une vis supérieure desserrée sur l'accouplement peut déconnecter le moteur de l'arbre de la lame. Avec la machine hors tension et les protections retirées conformément à la procédure de verrouillage, inspectez l'accouplement et serrez la vis au couple spécifié.
La qualité des bords se détériore soudainement
Ne remplacez pas la lame immédiatement. Comparez une nouvelle lame et la lame actuelle avec un matériau, un réglage, une position du panneau et une méthode de mesure identiques. Si la nouvelle lame produit le même défaut, inspectez le luminaire, le support du panneau et l'alignement. Si la nouvelle lame corrige le défaut, la lame est contributeur et la règle de remplacement doit être revue.
Foire aux questions
Quelle est la différence entre la séparation en V et la séparation du routeur ?
À quelle fréquence la lame de coupe doit-elle être remplacée ?
Pourquoi la lame arrête-t-elle de tourner alors que le moteur tourne toujours ?
Une machine de découpe de PCB peut-elle gérer des cartes épaisses et fines ?
Qu’est-ce qui cause la dérive de position lors de coupes répétées ?
L’aspiration des poussières affecte-t-elle vraiment la qualité de coupe ?
Prêt à adapter la méthode de découpe à la conception réelle de vos planches et à votre volume de production ?
Contactez-nousavec le dessin de votre panneau, la plage d'épaisseur et les exigences de contour, et l'équipe peut vous aider à définir la bonne configuration de séparation avant la première coupe.